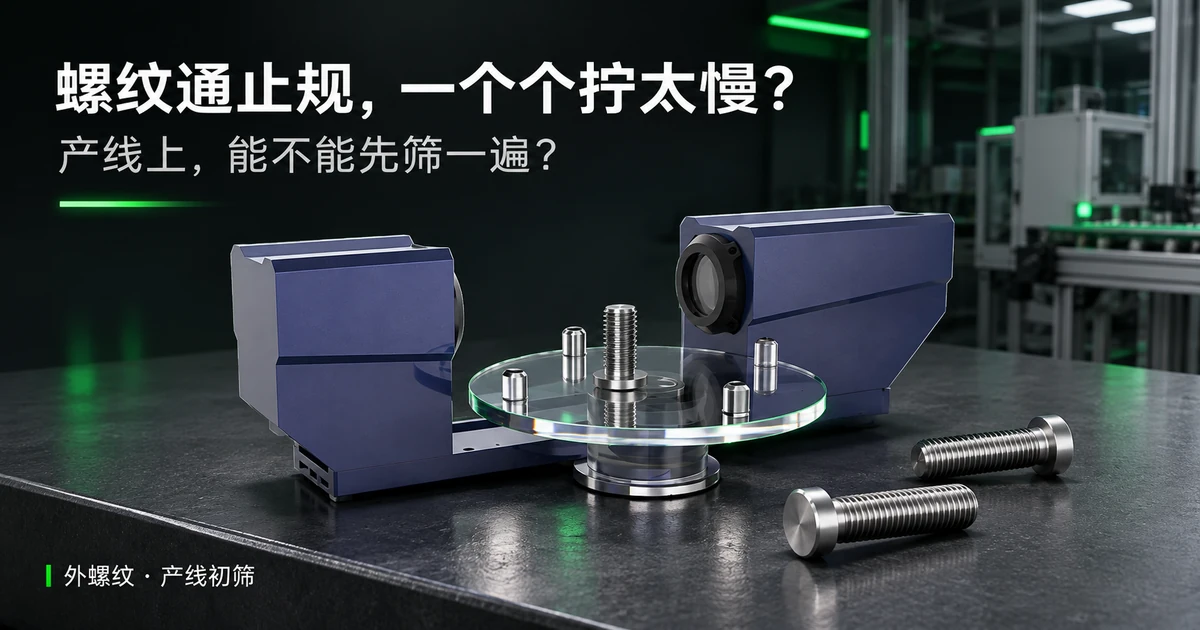
螺纹通止规一个个拧太慢,产线上能不能先筛一遍?
影像设备不能替代通止规做配合性判定,但能替代人做筛选:一次成像筛出外径、螺纹长度、头部尺寸与崩牙异常,通止规只复判可疑件。本文给出可做/不可做的能力边界与麒麟选型对应关系。
影像设备不能替代通止规做配合性判定,但可以替代人做"筛选":先用一次成像把螺纹件的外径、螺纹长度、头部尺寸与崩牙等明显异常筛出来,再用通止规只复判可疑件。人工拧规的次数降下来,判定标准并没有变——这是产线上最常见的分工方式。
一、通止规判的是"配不配合",影像判的是"尺不尺寸"
通止规(螺纹塞规/环规)是功能性量具:通端能拧进去、止端拧不进,判的是螺旋副能不能配合。它综合了大径、中径、牙型角、螺距误差的共同结果,不告诉你具体哪一项超差。
光学影像设备是二维尺寸测量:它拍的是工件投影轮廓,量的是看得见的几何量。螺旋面是三维的,投影成像取不到完整的牙型与中径信息,所以影像设备不能替代通止规的判定结论,这一点必须先说清楚,否则验收时一定出问题。
二、但"人工一个个拧"这件事,可以大幅减少
螺纹件在通止检测前,通常已经有一批尺寸与外观可以先判掉:
1)螺纹前段尺寸:大径、螺纹有效长度、无螺纹段长度、倒角、头部对边与总长。这些都在投影面内,一次成像可测多个特征,多件可同时摆放。
2)外观异常:崩牙、缺牙、毛刺、混料、漏攻。影像判定的是"图像上的异常形态",灵敏度取决于打光与工件表面状态,必须按实际工件试测确认。
3)判定节拍:单件放进视野即出结果,不用装夹、不用接触,适合放在攻牙机、清洗机之后的工位,把异常拦在通止规之前。
这样做的收益不是"取消通止规",而是:明显超差与崩牙件在拧规前就被挑走,通止规只对"影像判可疑"的件做复判,人工工时与规具磨损同时下降。
三、能力边界:能做什么、不能做什么
| 检测项 | 影像设备可否承担 | 说明 |
|---|---|---|
| 大径、螺纹长度、无螺纹段、总长、头部尺寸 | 可(投影面内) | 需按工件与公差带试测确认 |
| 崩牙、缺牙、毛刺、混料等外观异常 | 可(需打样设定判定阈值) | 反光、发黑、镀层件成像差异大,须先试测 |
| 多件同测、批量筛查 | 可 | 受幅面限制,超幅面需分次摆放或选大量程机型 |
| 通止规的配合性判定 | 不可替代 | 螺旋副配合是功能性判定,影像无此能力 |
| 螺纹中径、牙型角的计量级测量 | 不可替代 | 需专用螺纹测量设备或三坐标配螺纹测头 |
| 最小可辨识牙距、深孔内螺纹 | 待技术审核 | 与镜头倍率、光路与工件结构相关,需打样验证 |
注:表内"可"项均为投影面内的二维尺寸与外观判定;具体到某一型号与某一工件,以打样试测结果与正式技术资料为准。
四、为什么这类工位常选麒麟在线闪测仪
螺纹件的特点是"小、批量、节拍紧",工位通常在产线旁而不是计量间,对应设备要满足三点:幅面够放多件、非接触、能直接进产线。
| 型号 | 视野(X×Y) | 测量精度(广视野·无拼接) | 重复精度(广视野·平台未移动) | 适合的螺纹件 |
|---|---|---|---|---|
| 麒麟36 | 28×23mm | ±2.0μm | ±1.0μm | M2-M6 级小螺钉、微型螺纹件 |
| 麒麟65 | φ70mm | ±3.5μm | ±1.5μm | 中规格螺栓、带法兰件 |
| 麒麟120 | 116×116mm | ±4.5μm | ±2.0μm | 长螺栓、成排摆放的多件 |
注:数据引自国谦选型矩阵;精度均在环境基准 20±2℃、湿度 20-80% 无凝结、振动<0.002g@15Hz 条件下成立。麒麟36 整机 6.5kg、DC 24V 供电,可放产线台面;同系列按工件最大尺寸先定量程,量程买大不会更准,只会更贵。
配套测量软件为 GQuick CAD++,可导出测量数据用于留档与追溯(导出格式以随机技术资料为准)。产品详情见麒麟系列在线闪测仪,小件型号可看麒麟36在线闪测仪。
五、上线前必须确认的四件事
1)幅面:工件最大外廓(含头部与法兰)是否在视野内,能否一次摆多件;超出就换大量程,不要靠移动拼接凑。
2)表面状态:发黑、镀锌、镀镍、油污螺纹的成像差异很大,反光件的边缘提取要按实际工件调光后确认。
3)判定阈值谁定:影像判"合格/不合格"的边界值必须由质量部门签字,写进检验规范,否则产线不敢用。
4)与通止规的接口:明确哪些项由影像全检、哪些项由通止规复判、复判频次怎么定,写进作业指导书。
常见问题
影像设备能替代螺纹通止规吗?
不能。通止规判的是螺旋副配合性,属于功能性判定;影像设备做的是投影面内的尺寸与外观筛查,两者是分工关系。
螺纹中径能用影像测吗?
不能作为计量级结论。中径与牙型角需专用螺纹测量设备或三坐标配螺纹测头;影像设备可用于筛出明显异常件,不能用于出具中径检测数据。
一台设备能同时测几种规格的螺纹件?
可以,按型号建多套测量程序即可;但不同规格的判定阈值要分别设定并留档。
节拍能到多少?
一次成像即出结果,实际节拍取决于单件尺寸数与摆放方式。具体数值需按工件试测确认,未实测前我们不给承诺数字。
把螺纹件的图纸、公差带与当前通止检测的工时数据发给我们,可以寄样测一份报告:工作日 24 小时内响应,48 小时内上门(服务范围见联系我们页)。具体选型与打样安排见打样与选型咨询;闪测与影像设备的差异可参考这篇文章。
高精度定位
实现±0.3μm级别的轴向重复定位精度,确保测量过程稳定可靠。
光谱测量
结合光谱测量能力,提升复杂材质与细微尺寸的识别效果。