闪测仪和影像测量仪的区别:什么时候该用哪一台
闪测仪与影像测量仪都做非接触尺寸测量,差别在成像方式、速度与可测特征。本文用五个小节说清两者各自适合什么工件、精度写法怎么换算,以及预算只够一台时的判断顺序。
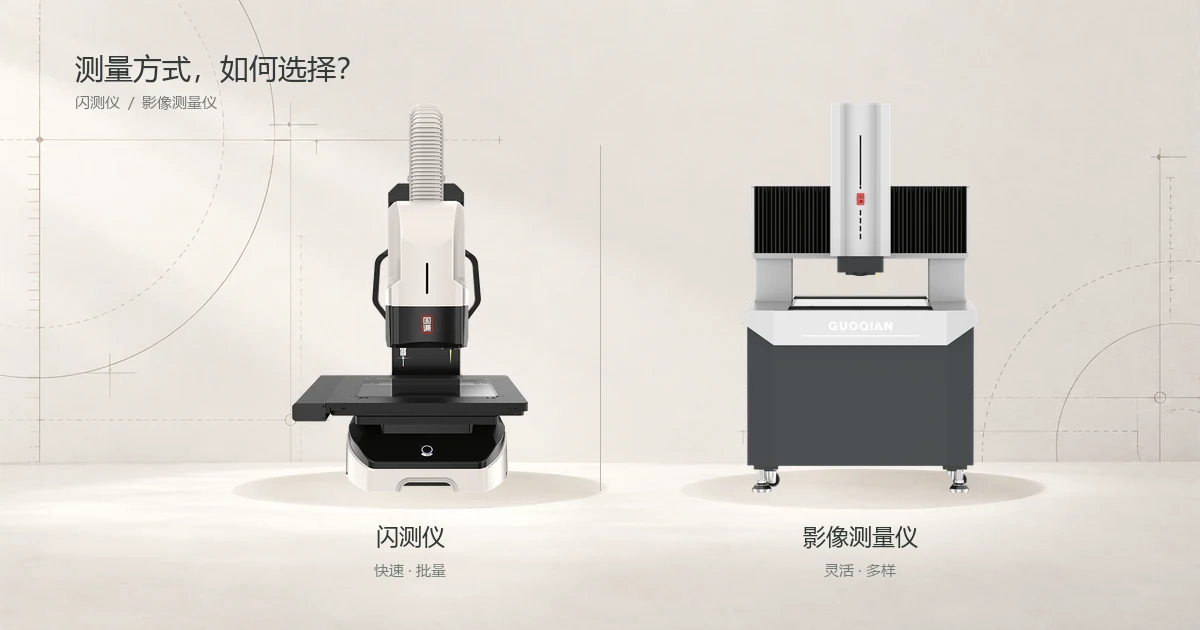
客户问得最多的一句是“这两个不都是拍照测量吗”。差别在于:一键式影像闪测仪(下称闪测仪)是整幅成像后一次识别所有特征,影像测量仪是移动平台逐点或逐段取像、靠放大倍率看细节。这一个差别,决定了它们各自适合什么活。
一、一次拍完,还是逐点取像
闪测仪把整幅画面一次拍完,再自动识别其中的尺寸、孔位与轮廓;工件数量增加主要影响摆放,不影响单件的判定节拍。影像测量仪要移动平台、逐个特征取像,工件越大、特征越多,用时越长。
所以批量全检看闪测,单件精细判定看影像仪。同样是 300mm 量级的工件,闪测的价值在“一次摆多件、一次出结果”,影像仪的价值在“单个特征测得准”。
二、能不能看清小特征,取决于放大倍率
影像测量仪靠放大倍率看小孔、窄槽、刀口圆弧,连续变倍的范围决定了它能分辨多小的特征;闪测仪以视野为先,最小可判特征受像素与镜头限制。
工件上如果有 0.1mm 级的细节要判,影像测量仪更稳妥;如果主要判外形、孔位、轮廓度这类整体尺寸,闪测仪的效率优势更明显。
三、精度写法不一样,两个数不能直接比大小
闪测仪常见固定值写法,例如 ±1.0μm、±2.5μm,表示标称条件下的误差上限,不随工件尺寸变化。
影像测量仪是随长度变化的写法,例如 ±(2.4+L/200)μm,L 是被测长度(mm):量 100mm 时约 ±2.9μm,量 300mm 时约 ±3.9μm,量 600mm 时约 ±5.4μm。
把两种写法放在一张表里比高低没有意义——先看它是什么写法,再按你的实际测量长度换算成同一个口径,才具备可比性。
四、按工件类型对号入座
外形尺寸、孔位、批量全检为主:闪测仪更合适。这一类的代表是 鸿鹄系列 3D 闪测仪,高精度测量模式、无拼接条件下测量精度 ±1.0μm(环境基准 20±2℃)。
小孔、窄槽、轮廓圆弧、螺纹牙型这类要靠放大倍率判定的特征:影像测量仪更合适。这一类的代表是 影像系列影像测量仪,按信、智、礼分精度档,X/Y 轴检测精度随型号与行程变化(例:仁4030 为 ±(2.4+L/200)μm),具体以对应型号技术资料为准。
两类工件都占相当比例时,常见做法是分工而不是买一台“全能机”:闪测管批量与外形,影像仪管首件与细节,同一工件两边都测。
五、预算只够一台,按什么顺序定
先数你八成工作量落在哪一类:如果大多是外形与孔位的批量判定,先上闪测;如果大多是首件确认、小特征与轮廓,先上影像仪。
再确认最大工件尺寸与最紧公差带,把量程与精度档定下来。顺序反了(先看参数再看工件)通常会导致买大了浪费、买小了不够用。
常见问题
两者能共用一套测量程序吗?
不能。取像方式不同,程序不通用;同一个工件要两套程序,验收标准也要分开写。
闪测仪能替代二次元吗?
判外形、孔位、批量全检可以替代;小孔窄槽、轮廓细节仍需影像测量仪。混线生产时,两台分工比一台全能更划算。
精度该看哪个数?
判定一致性看重复精度,核对标称值看测量精度;报价与验收要写明按哪种测法、哪个模组取数。所有精度数值均在环境基准 20±2℃、无振动干扰条件下成立。
把工件图纸、公差带和节拍要求发给我们,可以寄样测一份报告:工作日 24 小时内响应,48 小时内上门(服务范围见联系我们页),整机质保 12 个月。测量数据可导出 Excel、Word、TXT、PDF 与 DXF(具体以随机技术资料为准)。具体选型可看打样与选型咨询。
高精度定位
实现±0.3μm级别的轴向重复定位精度,确保测量过程稳定可靠。
光谱测量
结合光谱测量能力,提升复杂材质与细微尺寸的识别效果。