一块蚀刻板34715个孔,怎样在122秒内数清并判出少孔?
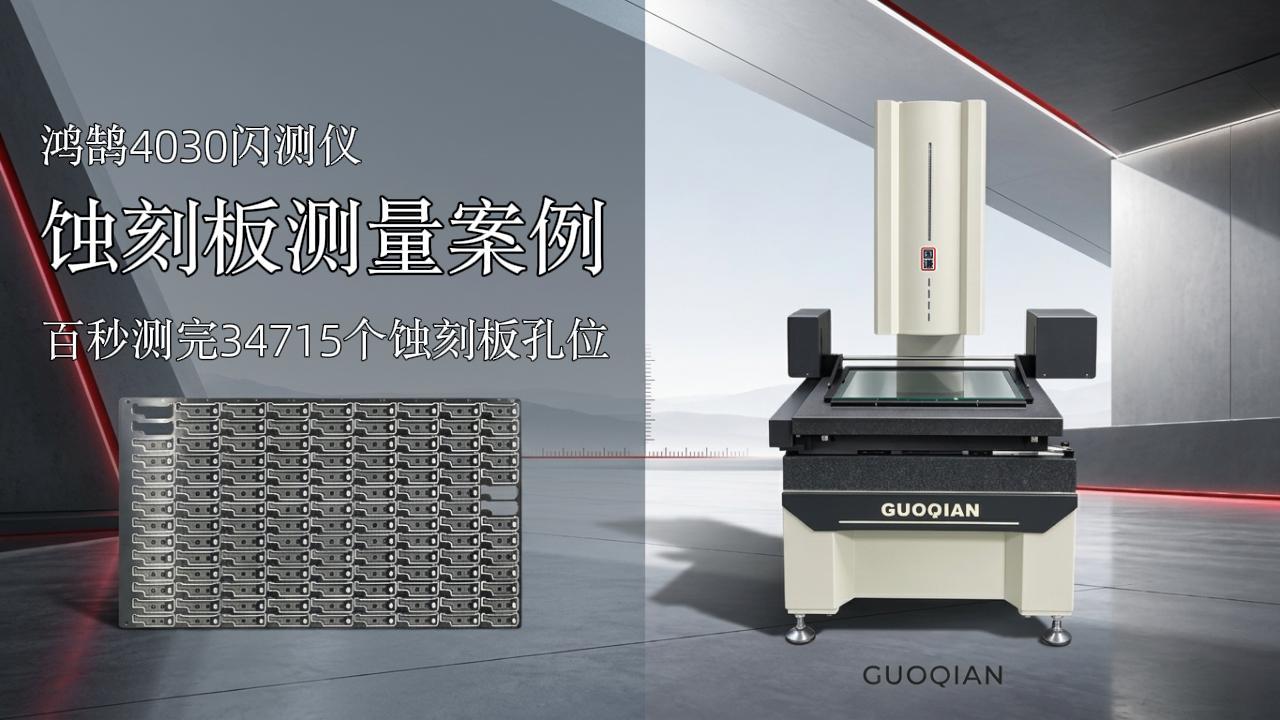
近日,国谦智能科技(广东)在客户现场完成一次不锈钢蚀刻板整板识别与尺寸判定验证:250×150 mm 的板材上排布 131 个图案单元、每单元 265 个孔(设计总孔数 34,715),122 秒完成识别与判定(测量用时,不含导出)。实测识别 34,664 个孔,38 个单元的孔数少于设计值(合计缺 51 个,缺 1—3 个)被逐个标记;18 项尺寸(公差 ±0.03 mm 级)中 17 项全部在公差带内。同一块板第二次测量,总数与首次一致(34,664)。
一、这块板的三个真实数字
蚀刻件检测的难,不在"看见孔",而在三个数字上:
- 孔数规模 34,715:131 个图案单元、每单元 265 个孔。人工逐孔目视不可行,抽检几十个孔发现不了局部少孔。
- 少孔隐蔽到 1 个:本次实测 34,664 个,比设计少 51 个——分布在 38 个单元里,有的单元只少 1 个。少 1 个孔在整板上几乎看不出来。
- 尺寸项目 18 项:公差 ±0.03 mm 级,同时含 113 mm 长尺寸与 0.65 mm 小尺寸,需一次取像覆盖大范围与细结构。
二、整板识别能成立,靠三个前提
前提一:先定判据。 什么算一个孔必须提前写清——拟合圆还是内接圆、纳入孔径的下限、两个粘连孔怎么处理、板边半孔算不算。判据不定,之后的数字都是浮动的。
前提二:工件先托平,不是压平。 蚀刻薄板刚性差,直接放上台面会翘。用升降台把板升到与台面贴合的位置,使板面与光学焦面一致,可减少离焦造成的孔边模糊;用力压紧会让薄板产生应力变形,反而破坏一致性。
前提三:整板一次取像后,必须核对拼接净差。 本次采用鸿鹄4030 广视野(340×270 mm)拼接模式,把 131 个图案拼成一张整板图。拼接的精度口径按矩阵「广视野·有拼接」取值:±(3.3+L/200)μm(L=250 mm 时约 ±4.55μm)。拼接的典型风险是重复计数(总数偏多)与漏计(总数偏少)可能同时存在,所以拼接之后一定要把实测总数与设计总数对齐——本次净差为少 51 个,已拆到单元级。
三、本次验证数据
| 项目 | 记录 |
|---|---|
| 工件 | 不锈钢蚀刻板,250 × 150 mm |
| 结构 | 131 个图案单元 × 265 孔/单元 |
| 设计总孔数 | 34,715 |
| 实测识别孔数 | 34,664(少 51 个) |
| 孔数分布 | 265 孔 93 单元;264 孔 27;263 孔 9;262 孔 2 |
| 少孔单元 | 38 个,全部被标记为异常 |
| 导出行数 | 131 行(一单元一行,不含统计行) |
| 第二次测量 | 总数与首次一致(34,664) |
| 尺寸项 | 18 项,公差 ±0.03 mm 级 |
| 尺寸结果 | 17 项全部在公差带内;1 项(尺寸16)有 1 件超下限 |
| 测量模式 | 广视野(340×270 mm)拼接 |
| 精度口径 | 矩阵「广视野·有拼接」±(3.3+L/200)μm,L=250 mm 约 ±4.55μm |
| 测量用时 | 122 秒(2 分 02 秒):识别 + 少孔标记 + 18 项判定;不含导出 |
| 设备 | 鸿鹄4030 一键式影像闪测仪 + 升降台 |
| 环境基准 | 20±2℃(标注值条件,不等于客户现场) |
四、一个容易被误读的词:NG
报告里 131 个单元判定为 OK 92、NG 39。这 39 个不等于"三成废品"。
拆开看:38 个 NG 的原因是孔数少于设计值 265(缺 1—3 个孔),只有 1 个 NG 是单尺寸超出下限。
换句话说,系统把"少了孔"的单元全部挑出来了——这是检出能力的证明,不是不良率的证明。
对外表述应当是:
38 个单元的孔数少于设计值,被系统逐个标记;另有 1 个单元的单尺寸超出下限。
而不是:
131 个单元中有 39 个不合格。
同一个数据,两种说法,决定客户是"看见了能力"还是"听见了事故"。
五、判断一份"数万孔"结果是否可用的三个数
| 核对项 | 本案例 | 一致意味着 |
|---|---|---|
| 设计总孔数 | 34,715 | 需求明确 |
| 实测合计 | 34,664 | 识别完整,差异可解释 |
| 差值构成 | 27×1+9×2+2×3=51 | 差异能拆到单元级 |
差异能被拆到"哪个单元缺几个",这份数据才可信;只能给一个总数、说不出差异来源的,多半是取像或判据没定清。
六、本次没有做的事
- 第二次测量只核对了总数(一致),未逐单元比对缺孔位置;
- 没有做单孔级可视化标注:孔过小,整板图与现有设备均无法呈现单孔标记(识别在数据层,标记到单元级);
- 没有做拼接分区差异核对,因此不对"拼接缝无重复计数"作结论(净差为少 51 个);
- 没有做平面度、翘曲与三维测量(本机为二维影像测量);
- 不对"零漏检""100% 识别"作承诺——任何识别方法都有边界(破孔、粘连、超小孔、板边半孔);
- 不对其他蚀刻板承诺同样的 122 秒——时间随板面、孔密度、配置变化。
把边界写在前面,是为了让客户拿到的数据能真正进检验流程,而不是只在演示现场好看。
七、常见问题
Q1:34,715 是实测还是设计值?
设计值:131 个单元 × 265 孔/单元。本次实测识别 34,664 个,少 51 个,差异已拆到单元级。
Q2:少 1 个孔真的能发现吗?
本次 27 个单元各自少 1 个孔,全部被判为异常。判据是先定义好"什么算一个孔",再逐单元与设计值对判。
Q3:18 项尺寸能一次测完吗?
本次同一次运行内完成 18 项判定,17 项全部在公差带内。长尺寸 113 mm 与小尺寸 0.65 mm 在同一张表里。
Q4:能保证零漏检吗?
不能。任何识别都有边界,正确做法是定判据、核对设计值与实测值差异、必要时重复运行比对。
Q5:重复测量结果一致吗?
A:同一块板第二次测量总数与首次一致(34,664);未逐单元比对缺孔位置。
Q6:其他蚀刻板也能这样吗?
不能一概而论。建议提供工件图与关键信息,做免费打样验证后再定型号与配置。
国谦专注光学影像精密尺寸测量解决方案,产品包括一键式影像闪测仪、二次元影像测量仪、智能投影仪与大行程机型,软硬件自主研发,东莞研发制造。
需要评估蚀刻件、网板或薄板类工件的计数与尺寸判定需求,可提交工件图与关键尺寸,申请免费打样,测完再决定。
高精度定位
实现±0.3μm级别的轴向重复定位精度,确保测量过程稳定可靠。
光谱测量
结合光谱测量能力,提升复杂材质与细微尺寸的识别效果。